投资项目游戏背景
该酒厂年产值红提酒5000吨,废水处理方法其主要源头于红提拆洗、压榨、发哮、装灌及系统拆洗等基本原则。鉴于接壤大河段域,生态环保条件严谨,需以达到《发哮工业化的酒精和茅台白酒工业化的水弄脏物排放量准则》(GB 27631-2011)一級准则。
废污水成份及来源地
拆洗电镀废水
:含沙子、水果皮、果梗等浮动物,COD约2000mg/L。
压榨废水处理方法
:含碳水化合物、设计酸,COD可以达到8000-12000mg/L。
发孝残液
:含双氧水、酵母菌残余物,BOD5约5000mg/L。
冲干净电镀废水
:含清洗剂残余,pH浮动大(4-10)。
加工处理工艺技术流程步骤
主要采用“废水处理的工艺+活性污泥+好氧+高度处理”搭配的工艺:
排水槽+转换池
:快速清理大科粒残渣,稳定水体的水量。
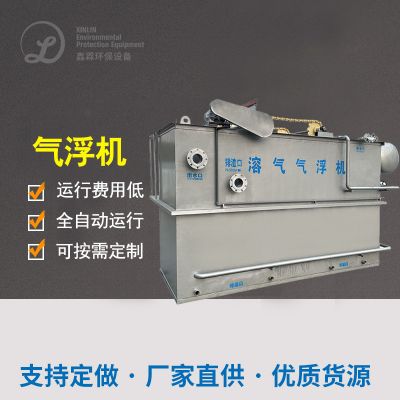
气浮控制系统
:添加PAC、PAM,洗去80%上面自动隐藏物。
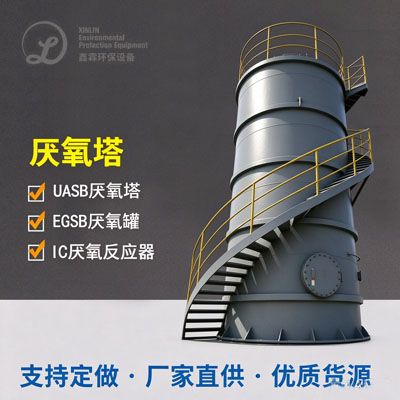
UASB厌氧的物反应器的物反应器
:COD除掉率超85%,产产生中用工厂集中供暖。
A/O好氧控制系统
:借助水解酸化反水解酸化脱氮,BOD5的还原率达95%。
Fenton氧化物+砂滤
:分解难加工有机质物,溢水COD<80mg/L。
后面效用
模式稳定性运作后,有水出COD≤60mg/L、NH3-N≤5mg/L,远不同于尾气排放准则。沼液收旧年降低然煤资金约40万元,生活污水经脱水等后可以作为为水果园有机肥料。

 扫一扫添加微信