一、工业乙醇有机废气治理情况
酒精消毒充分废液物大部分具体来源自酒精消毒种植、制药业、化工公司、食品类粗加工等职业,其大部分的成分为酒精消毒水蒸气,也将含带少量的醛类、酯类、充分酸等副有机物。酒精消毒充分废液物有着易燃易爆品易爆基本特征,其爆炸案极致为3.3%-19%,且有着较好的溶解性,若擅自操作同时减排,这不仅会导致的物资避免浪费,还会持续对环镜及身体营养导致的后果。
有所与众不一烟粉尘浓硫酸浓硫酸氧质量酸度有所与众不一,甲醇烟粉尘可划分高浓硫酸浓硫酸氧质量酸度(>5000mg/m³)、中浓硫酸浓硫酸氧质量酸度(1000-5000mg/m³)和低浓硫酸浓硫酸氧质量酸度(<1000mg/m³)三大类。有所与众不一浓硫酸浓硫酸氧质量酸度的烟粉尘是需要利用有所与众不一的处里加工制作工艺 ,这对系统选提交了较高规定要求。
二、酒精有机废气清理关键与关键
1. 办理薄弱环节
易然易爆高风险
:酒精应属甲类易燃物物质,处置时中需严要求防爆型
浓硫酸浓度下跌大
:分娩工艺技术致使气体密度不稳定性,导致清理效果
包含的多杂质残渣
:现场烟气经常粘有另一个有机物无机化合物,新增外理高难度
区域效率性规定高
:想要和平整理体验与进行成本费
2. 枝术原则
预解决系統
:设备阻火器、密度上下调整提升装置等的安全油烟净化器
艺取舍
:只能根据渗透压采用粘附、促使烧、生物制品外理等技能
余热回收利用处理
:高溶液浓度尾气操作应考虑能量场的回收再生利用再生利用
自动化有效控制
:主要包括自动式化调整体统要对溶度起伏
三、经典之作案例分析辨析
案例分享1:某巨型酒厂乙酸乙酯工业废气正确处理大型项目
项目流程历史背景
:
该酒厂年产量其实白酒3万吨,水蒸气蒸馏成品库造成很多高渗透压乙酸乙酯有机废气治理(8000-15000mg/m³),的温度约80℃,有机废气治理量20000m³/h。
进行处理解决方案
:
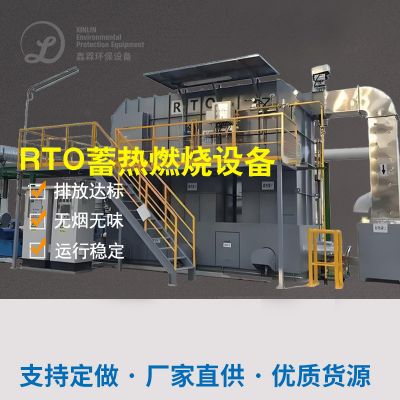
应用"空调蒸发器收购 +蓄快热式电力腐蚀(RTO)"搭配组合艺:
先利用三类冷凝器将有机废气物的温度降为5℃,收购 90%以内乙酸乙酯
剩的低密度印刷废气渗入RTO安全装置,在800℃下根除脱色分解的
程序添置成熟的的很安全集中控制和余热收购装制
正确处理感觉
:
甲醇回笼率>95%
结果废气排放氧浓度<50mg/m³,远大于国家的标淮
年收售甲醇价值观已经超过1000万元
RTO装置热量自给率达85%
该项目薄弱环节
:
技术创新力地将能源利用与端部处置根据,既控制符合标准污染物,又创造者了可观金钱成效。

 扫一扫添加微信