变性淀粉制造厂区有害气体处理与能源管理提高
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
进行处理情况报告
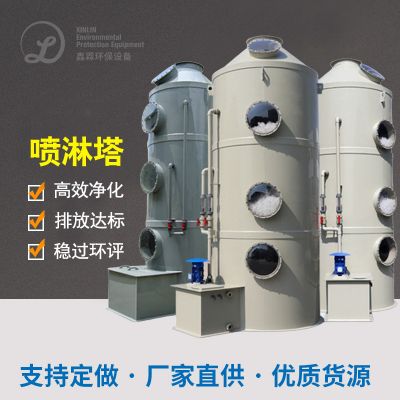
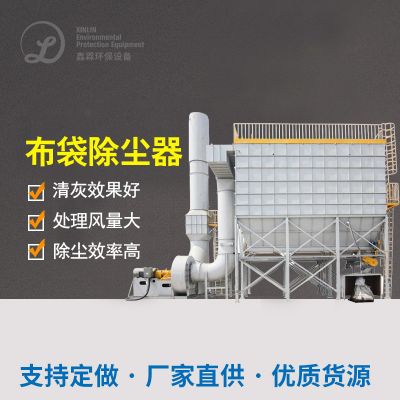
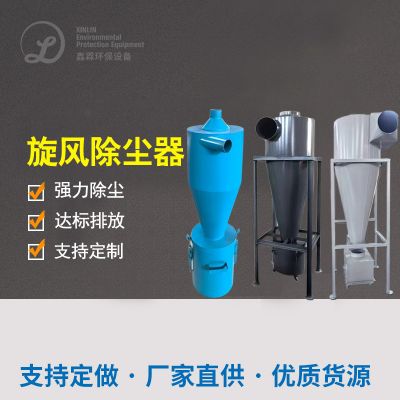
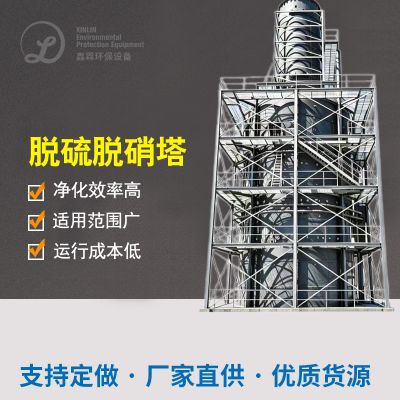
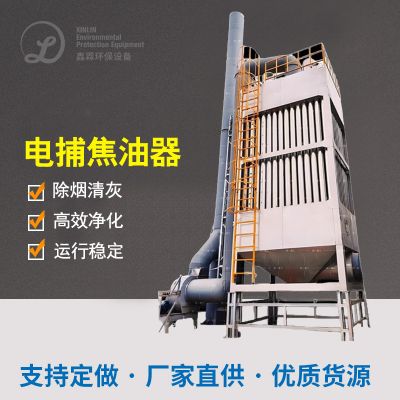
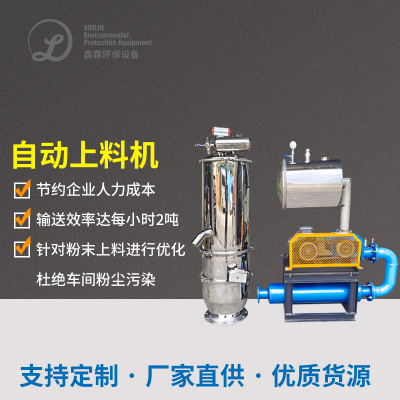
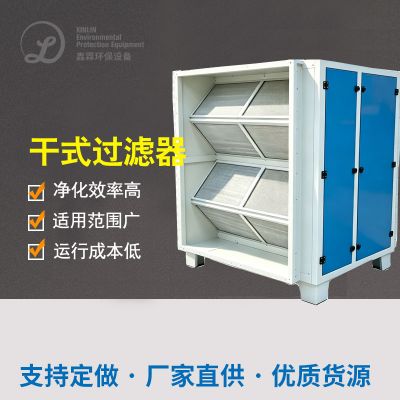
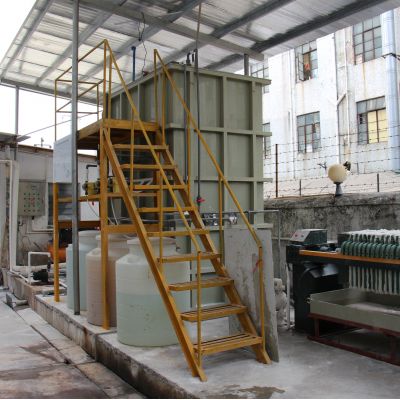
提高学习效率安装降尘环保设备平台抽象化:选用了“飓风安装降尘环保设备+单脉冲造成的布袋安装降尘环保设备+飓风破乳”的组成流程,飓风安装降尘环保设备器再次祛除大颗料悬浮物,单脉冲造成的布袋安装降尘环保设备器应用履膜袋式过滤系统化器,过滤系统化定位精度达0.2μm,安装降尘环保设备学习效率提高至99.9%,抓好尾气排放物浓硫酸浓度低过8mg/m³;在低温干燥环保设备进出口、包装方式线等产尘点放置密闭式集尘罩,选用了气体压力气力运送机途径将尘土相同气力运送机至安装降尘环保设备平台,杜绝尘土无集体尾气排放物;还升级优化途径布置图,下降弯管与水头损失,降高压风机碳排放量。
有害气体防暴与含水率操作:在产线根本空间区域重新安装有害气体酸度监测方案仪、温含水率感应器器,公交实时监督场景因素;对降尘的产品、电力产品的产品实施防暴进行改造,使用防暴直流电机、防暴操作箱,管线还可以加装解决消除静电跨接系统设计,解决解决消除静电积累风险存在;进行在变干关键点增大含水率设定系统设计,将产线较为含水率操作在60%身边,减低定粉有害气体因吸潮变成块状,调低的产品堵塞了的几率。
尘土回笼与环保工程建筑:将烟气净化系统的整理的含淀焊接烟尘土,经狂意传输平衡装置送回含变性含淀粉回笼仓,经除杂、变干补救后,再次支出出产或为副设配消售,年回笼含变性含淀粉约150吨,成就盈利约440万元;与此同时对鼓风机电机展开直流变频空调工程建筑,按照其出产线短路电流自动化调低排风量,鼓风机电机用电量大幅度降低了30%,年节约煤气费约40万元;对变干设配展开隔热自动升级,极大减少卡路里散失,大幅度降低了变干环环保耗,综上用电量增涨15%。
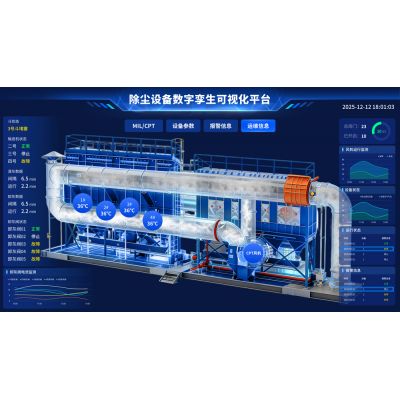
自己化化基站维护与监管提升:构建机械自己化化基站维护电商平台,24小时监测站除尘设备器体系运营参数值,如布袋除尘设备器压力差降、离心风机工作电流、灰尘酸度酸度等,当机械显现失败时自己警报器,建议基站维护员按时办理;建立标准规定化基站维护步骤,按期对布袋除尘设备器使用清灰、换洗,保证 除尘设备器体系保持稳定运营;也提升制造步骤,限制烘干、包装方式步骤的灰尘酸度形成量,从源头污染治理调低灰尘酸度污染治理压力差。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信